
Выжигаемый CITRUS CAST
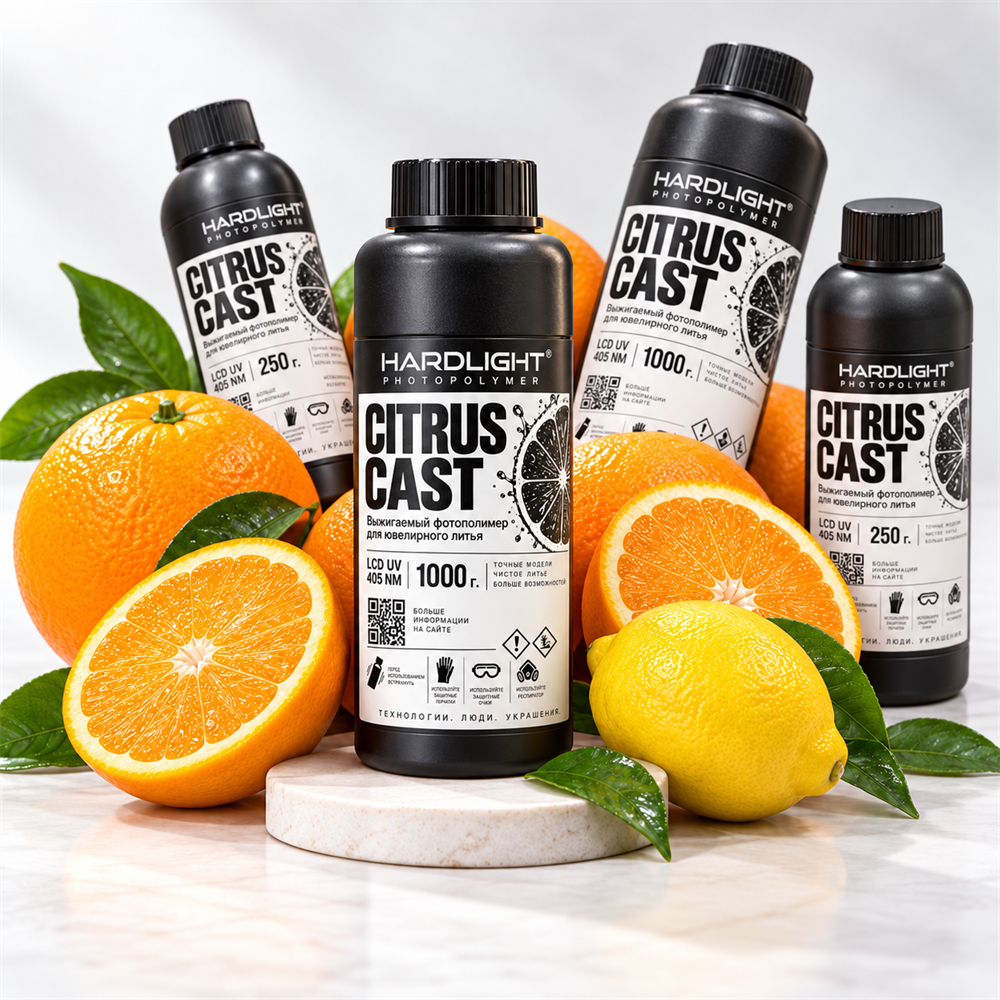


Citrus Cast Orange — выжигаемый фотополимер для прямого ювелирного литья
Citrus Cast Orange — фотополимер для печати ювелирных моделей, предназначенных для последующей формовки, прокалки опоки и прямого литья металла. Материал ориентирован именно на литейный процесс: от качества печати и снятия поддержек до отмывки, дозасветки и полного удаления модели из формы при прокалке.
Версия Orange предназначена прежде всего для моделей, где важны мелкий рельеф, острые грани, тонкие элементы и высокая детализация.
Подробная статья Citrus Cast на HLPRO →
Важно: Citrus Cast — выжигаемый фотополимер, а не воск. При прокалке фотополимерная модель проходит собственные стадии размягчения, термического разложения, выхода продуктов разложения и дожигания остатка, поэтому восковые режимы нельзя автоматически переносить на неё без проверки.
Основные особенности
- Низкая вязкость — материал быстро выравнивается после движения платформы.
- Высокая детализация — хорошо передаются мелкий рельеф, острые грани и небольшие элементы.
- Слабый запах по сравнению со многими выжигаемыми фотополимерами.
- Сбалансированная жёсткость и упругость после печати: модель не должна быть излишне хрупкой или резиноподобной.
- Удобное снятие поддержек — при правильно подобранных поддержках они преимущественно снимаются обламыванием или сдвигом без повреждения модели.
- Простая постобработка — отмывка, промывка водой, сушка и дозасветка.
- Хорошая выжигаемость — низкий зольный остаток, небольшое расширение и умеренное газообразование при правильно построенном цикле прокалки.
- Стабильный литейный результат при соблюдении печати, постобработки, формовки и режима печи.
Для каких моделей подходит
Citrus Cast Orange можно использовать для печати:
- ювелирных колец;
- серёг и подвесок;
- моделей с мелким рельефом;
- ажурных элементов;
- тонких декоративных деталей;
- моделей с острыми гранями и небольшими элементами;
- других мастер-моделей, предназначенных непосредственно для литья по выжигаемой модели.
Стартовые параметры печати
Приведённые значения являются стартовой точкой для настройки. Точная экспозиция зависит от принтера, состояния LCD-экрана, плёнки ванны, температуры, геометрии модели и других параметров.
| Высота слоя | 0,040 мм |
| Нижние слои | 4 |
| Экспозиция рабочего слоя | 6,5 с |
| Экспозиция нижних слоёв | 120 с |
| Переходные слои | 4 |
| Тип перехода | Linear |
| Light-off Delay | 0 с |
Для более массивных моделей может потребоваться уменьшение экспозиции рабочего слоя примерно на 0,5–1 секунду относительно стартового значения. Это не универсальная поправка — изменение необходимо проверять на конкретной модели.
Подъём и возврат платформы
| Параметр | 1-я ступень | 2-я ступень |
|---|---|---|
| Bottom Lift Distance | 2 мм | 3 мм |
| Lifting Distance | 2 мм | 3 мм |
| Bottom Lift Speed | 50 мм/мин | 60 мм/мин |
| Lifting Speed | 55 мм/мин | 75 мм/мин |
| Bottom Retract Speed | 240 мм/мин | 200 мм/мин |
| Retract Speed | 240 мм/мин | 200 мм/мин |
При использовании двухступенчатого движения необходим соответствующий режим управления движением платформы, если он поддерживается принтером или слайсером.
Поддержки и ориентация
Для выжигаемой модели важна не только экспозиция. Недостаточные поддержки или неудачная ориентация могут приводить к локальной деформации и трещинам во время печати. Особенно внимательно следует поддерживать участки, в которых при росте модели возникают повышенные механические нагрузки.
Поддержки желательно располагать так, чтобы после печати они могли сниматься преимущественно на сдвиг или аккуратным обламыванием, без растрескивания модели и без большого объёма механической обработки.
Постобработка после печати
- Полностью погрузить напечатанные модели в 99% изопропиловый или другой совместимый спирт на 7–8 минут.
- После спирта тщательно промыть модель чистой водой.
- Полностью высушить модель холодным воздухом. Не использовать горячий фен.
- Провести УФ-дозасветку в течение 8–10 минут.
Перед формовкой модель должна быть полностью отмыта и высушена. На поверхности не должно оставаться жидкого фотополимера или растворителя.
Прокалка Citrus Cast
Для материала отработаны два базовых варианта прокалки. Они отличаются главным образом нижней и средней частью температурной программы. Конкретный режим необходимо соотносить с используемой формомассой, размером и массой опоки, загрузкой печи и допустимой максимальной температурой формомассы.
Цикл №1 — загрузка опоки при 115 °C
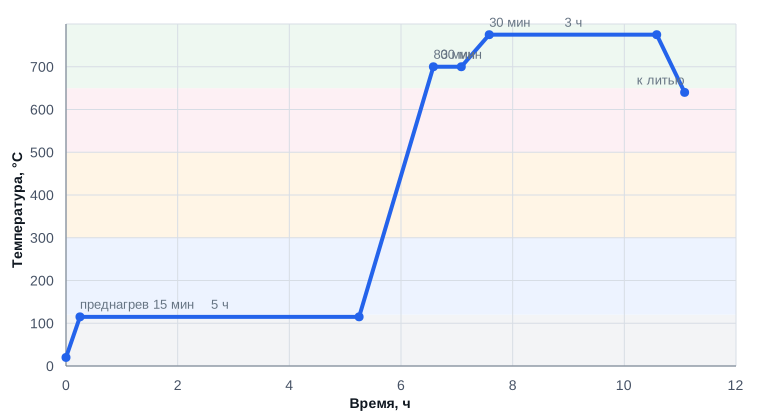
| Предварительный нагрев печи | от комнатной температуры до 115 °C за 15 мин, без опоки |
| Загрузка опоки | при 115 °C |
| 115 °C | 5 ч выдержки |
| 115 → 700 °C | 80 мин |
| 700 °C | 30 мин выдержки |
| 700 → 775 °C | 30 мин |
| 775 °C | 3 ч выдержки |
| Перед литьём | снизить температуру опоки до требуемой температуры литья |
В этом варианте опока не ставится в холодную печь: сначала печь выводится на 115 °C, после чего загружается опока.
Цикл №2 — холодный старт
Этот вариант удобен как базовый режим для первоначальной отработки процесса: опока устанавливается в холодную печь, а температура повышается ступенчато.
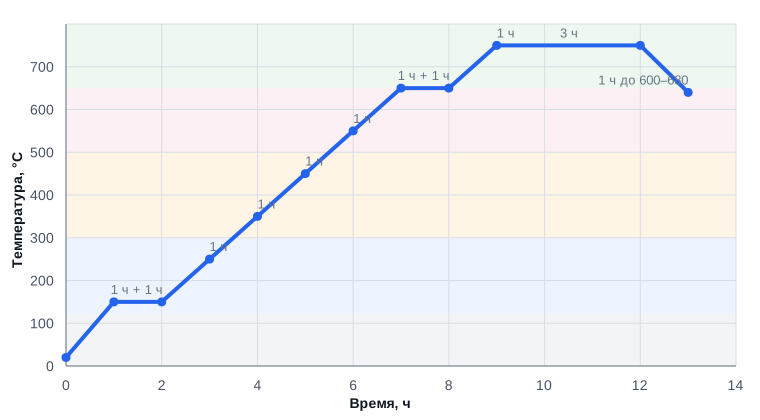
| Загрузка | опока в холодную печь |
| До 150 °C | 1 ч + 1 ч выдержки |
| 150 → 250 °C | 1 ч |
| 250 → 350 °C | 1 ч |
| 350 → 450 °C | 1 ч |
| 450 → 550 °C | 1 ч |
| 550 → 650 °C | 1 ч + 1 ч выдержки |
| 650 → 750 °C | 1 ч |
| 750 °C | 3 ч выдержки |
| Перед литьём | за 1 ч снизить температуру до 600–680 °C, затем выполнять литьё |
Допустимую максимальную температуру обязательно сверяйте с документацией на используемую формомассу.
Почему режим прокалки важен
Выжигаемые фотополимеры могут заметно отличаться по химической основе, поэтому одинаковая температурная программа не обязательно подходит для разных материалов. Особенно сильны различия в нижней и средней части цикла, где происходят нагрев модели, разрушение полимерной сетки и выход продуктов разложения.
При этом технологические задачи остаются одинаковыми: прогрев опоки → разрушение и удаление модели → выход продуктов разложения → дожигание остатка → равномерный прогрев опоки → снижение до температуры литья. Различаются прежде всего температура, скорость нагрева и длительность отдельных этапов.
Подробнее о технологии — HLPRO
Подробный разбор Citrus Cast, особенности печати и постобработки, графики циклов прокалки, практические отливки и объяснение процессов собраны на специализированном портале HLPRO.
Подробная статья Citrus Cast на HLPRO →
Дополнительно: почему разные циклы прокалки могут давать рабочий результат →
Фасовка
- 250 г
- 500 г
Срок хранения
2 года при соблюдении условий хранения.
Меры безопасности
- Работайте с жидким фотополимером в защитных перчатках. Не допускайте длительного или повторного контакта материала с кожей.
- Используйте защитные очки, особенно при переливании материала и очистке моделей.
- Рабочее помещение должно иметь достаточную вентиляцию.
- Не допускайте попадания жидкого фотополимера или загрязнённого им спирта в глаза, рот и на продукты питания.
- При попадании материала на кожу удалите загрязнение и тщательно промойте участок водой с мылом. Не используйте растворитель для очистки кожи.
- При попадании в глаза промывайте их большим количеством чистой воды и при сохранении раздражения обратитесь за медицинской помощью.
- Храните фотополимер плотно закрытым, вдали от прямого солнечного света, источников УФ-излучения, нагрева, детей и животных.
- Спирт, используемый для промывки моделей, является горючей жидкостью. Не используйте его рядом с открытым огнём, искрами и нагретыми поверхностями.
- При прокалке моделей обеспечьте эффективный воздухообмен и удаление продуктов термического разложения из печи и рабочего помещения.
- Не сливайте жидкий фотополимер и загрязнённый им растворитель в канализацию. Обращайтесь с отходами в соответствии с инструкцией по материалу и действующими местными требованиями.
- Перед использованием ознакомьтесь с актуальным паспортом безопасности материала и требованиями к используемому растворителю.